案例研究:马来西亚500 TPH石灰石破碎工厂
omnimech 团队
omnimech Team
项目概述
2023年,马来西亚一家领先的采石场运营商找到OmniMech,面临一个挑战:其现有破碎工厂仅生产280 TPH——远低于槟城和吉隆坡建筑热潮所需的500 TPH。现有设备已使用超过15年,频繁故障,且生产的骨料级配不稳定,无法满足马来西亚JKR(公共工程局)规范要求。
客户需要完整的交钥匙解决方案——从设备选型和工厂布局到电气控制系统和调试支持——且必须在紧迫的6个月时间线内完成,以免错过施工旺季。
客户背景
- 位置:马来西亚霹雳州怡保(该国最富有的石灰石地区之一)
- 物料:中硬石灰石(莫氏3.5–4),中等含水量(3–5%)
- 应用:混凝土、路基和沥青用建筑骨料
- 要求产品:0–5mm(机制砂)、5–10mm、10–20mm、20–40mm
- 运行时间:每天16小时,每周6天
- 目标产能:综合产品输出500 TPH
挑战
1. 场地空间有限
采石场位于山坡上,仅有35米宽的窄阶地。传统线性工厂布局(需要60+米长度)不可行。设备需要紧凑的多层配置。
2. 高含水量
马来西亚热带气候意味着频繁降雨(霹雳州年降雨量2,500mm)。季风季节(10–3月)石灰石含水量经常超过5%,造成物料处理困难——溜槽粘结、筛面糊孔和破碎腔压实。
3. 严格的产品质量要求
马来西亚JKR规范要求:
- 10–20mm和20–40mm骨料片状指数<25%
- 0–5mm粒级砂当量值>60%
- 各筛上级配在目标±5%内一致
- 客户之前的工厂经常未通过这些检测,导致退货和客户投诉。
4. 紧迫的项目时间线
客户需要在6个月内使工厂投产以供应一个主要公路项目。延误将导致合同罚款和市场份额流失给竞争对手。
5. 现有基础设施限制
现场电力有限(仅800kVA),需要精心电力管理和负荷调度。进场道路只能容纳20吨卡车,限制了可交付设备的尺寸。
我们的解决方案
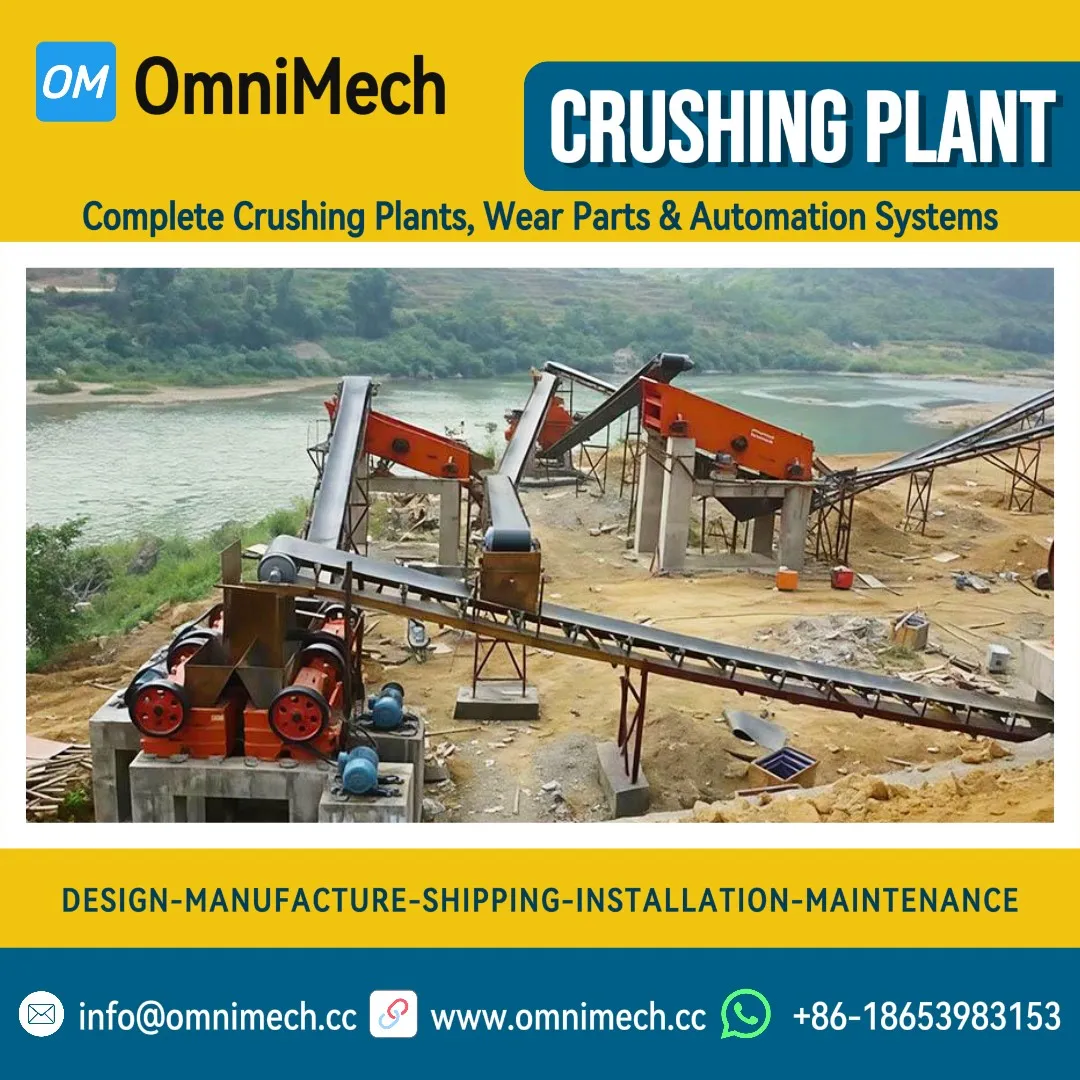
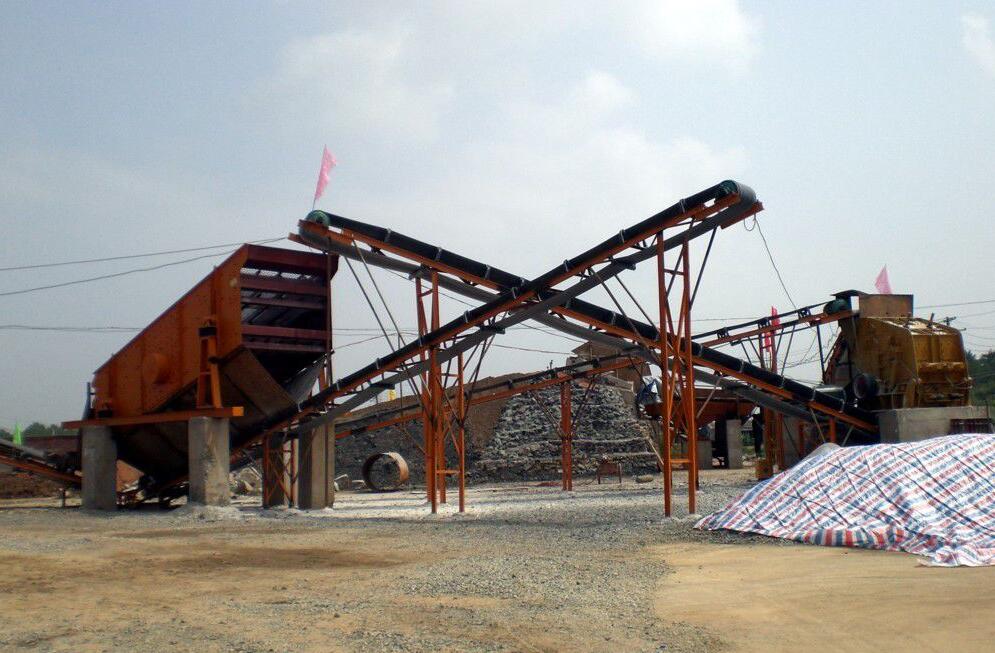
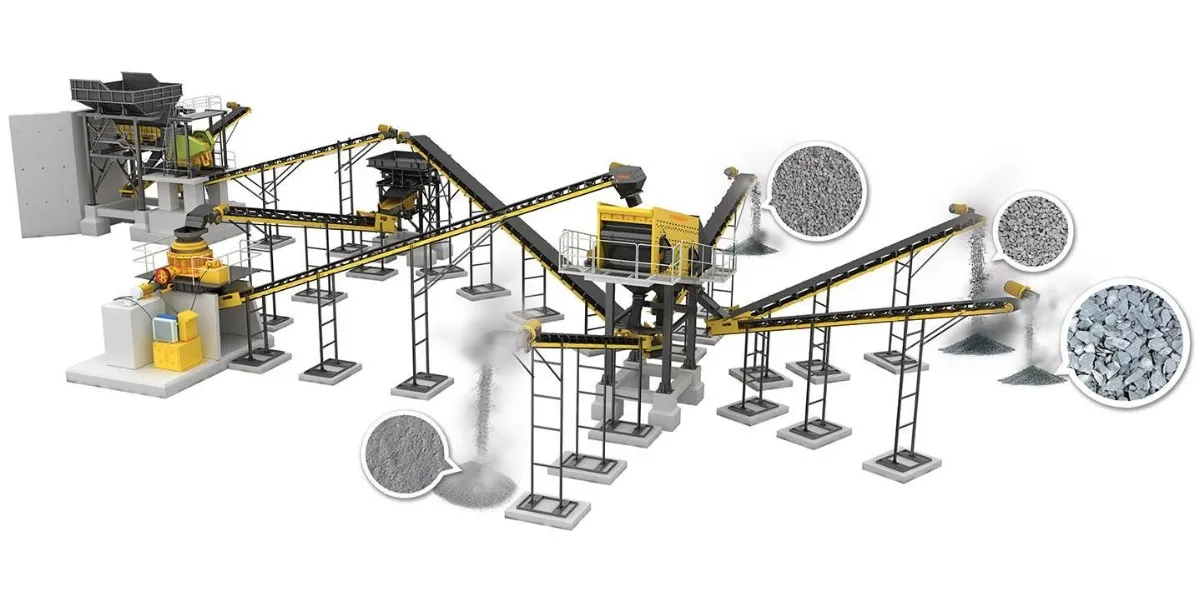
OmniMech设计了针对特定现场条件和产品要求的紧凑高效破碎工厂。
设备选型
| 阶段 | 设备 | 型号 | 规格 |
|---|---|---|---|
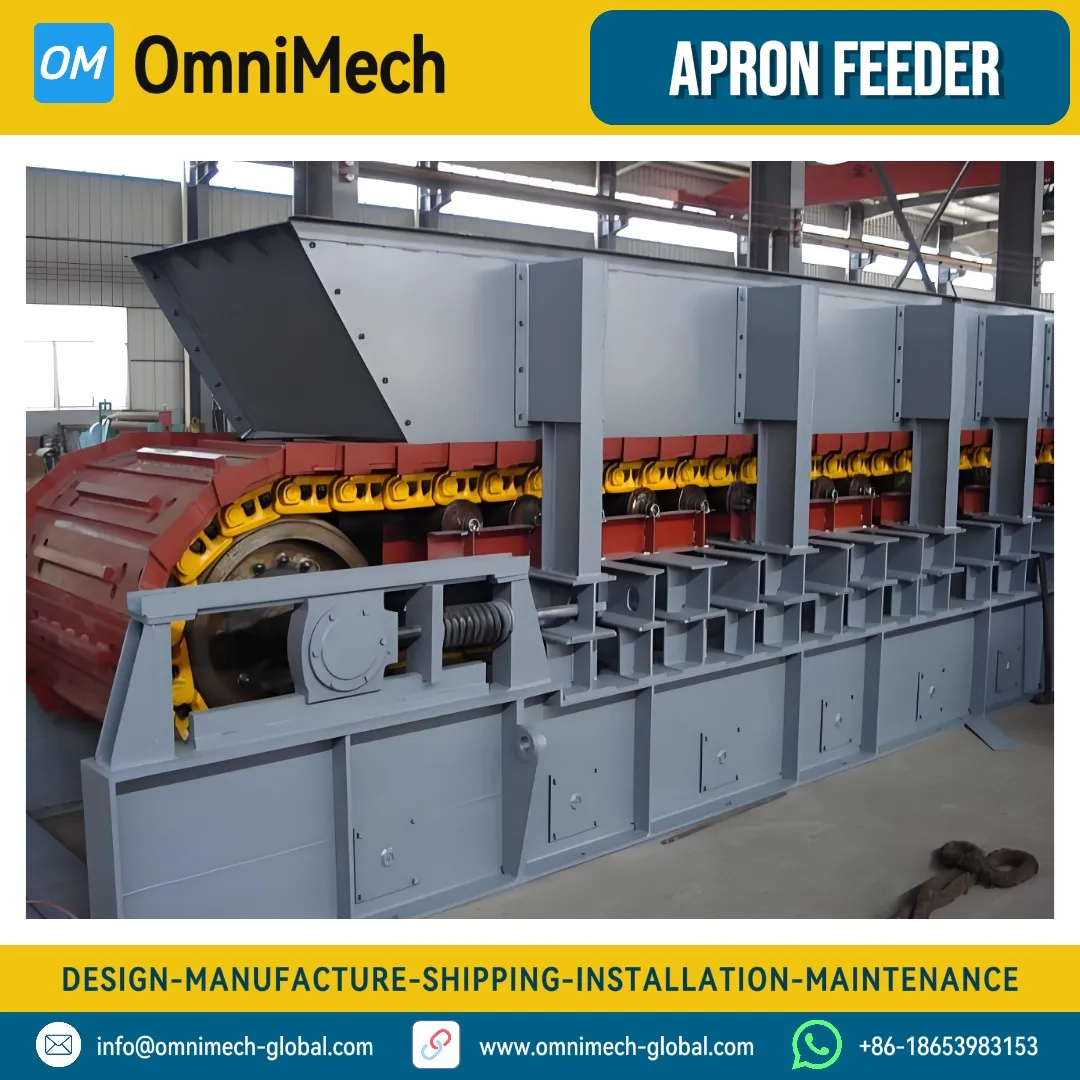
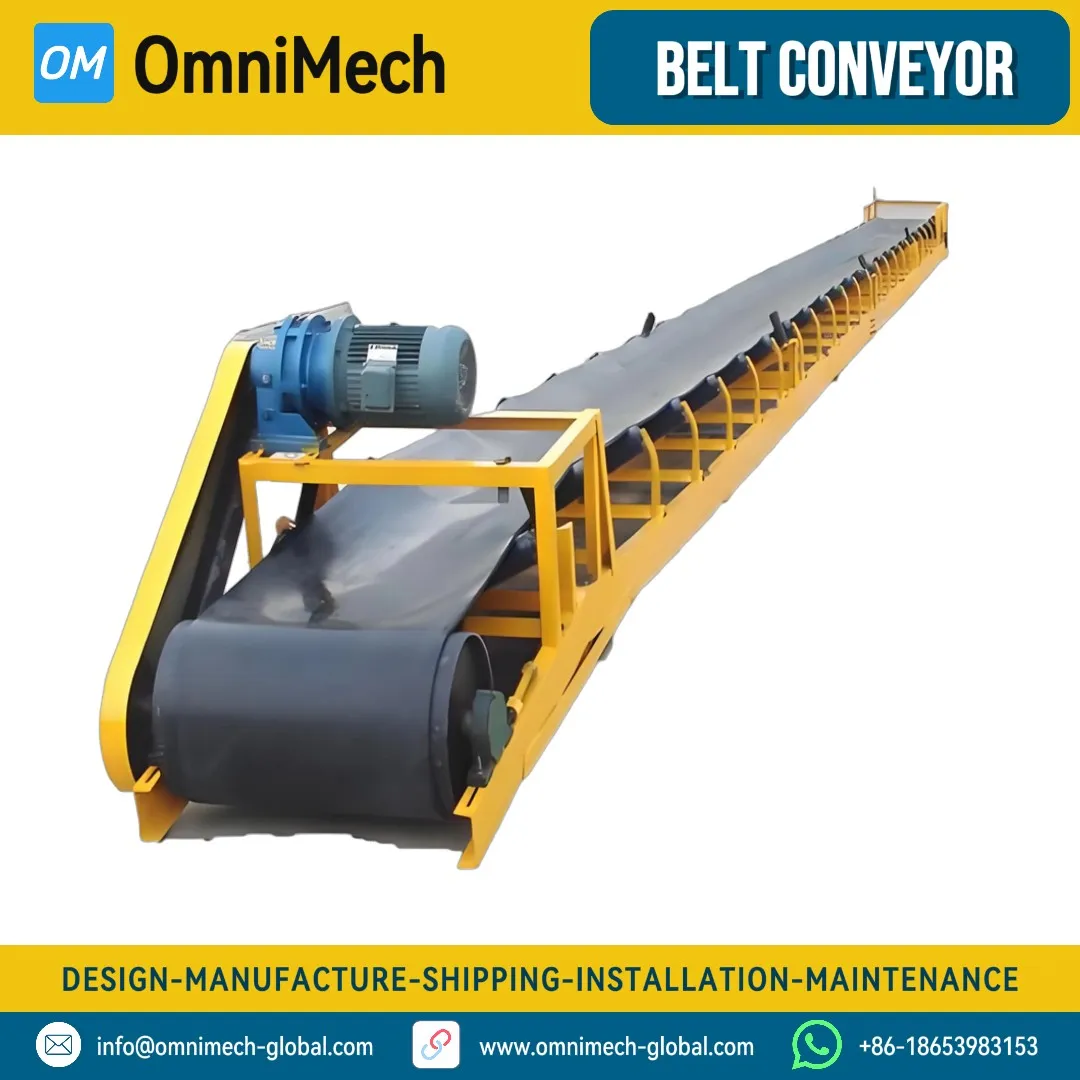
| 粗碎 | 振动给料机 | ZSW-490×110 | 80–120 TPH给料率,30mm棒条间距 |
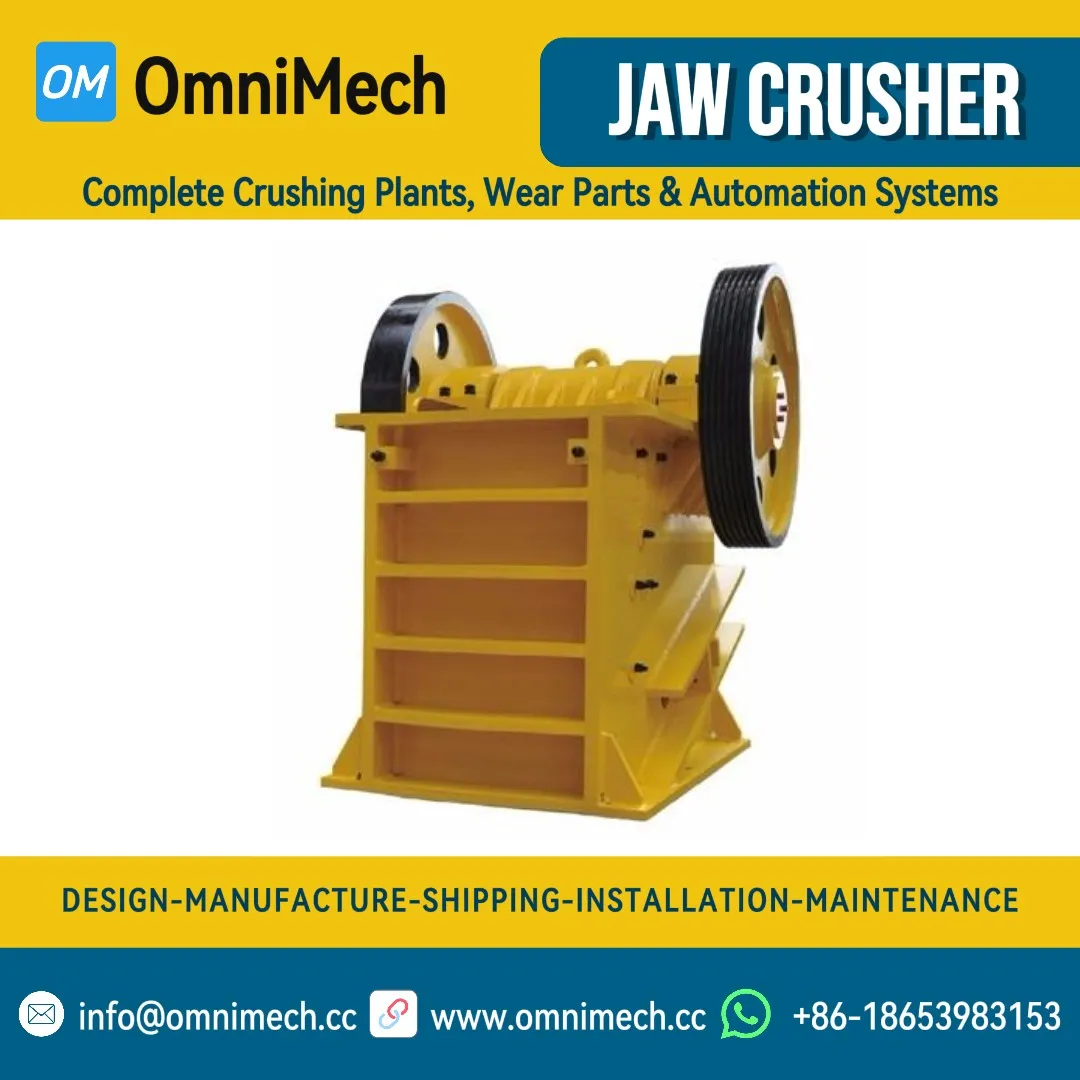
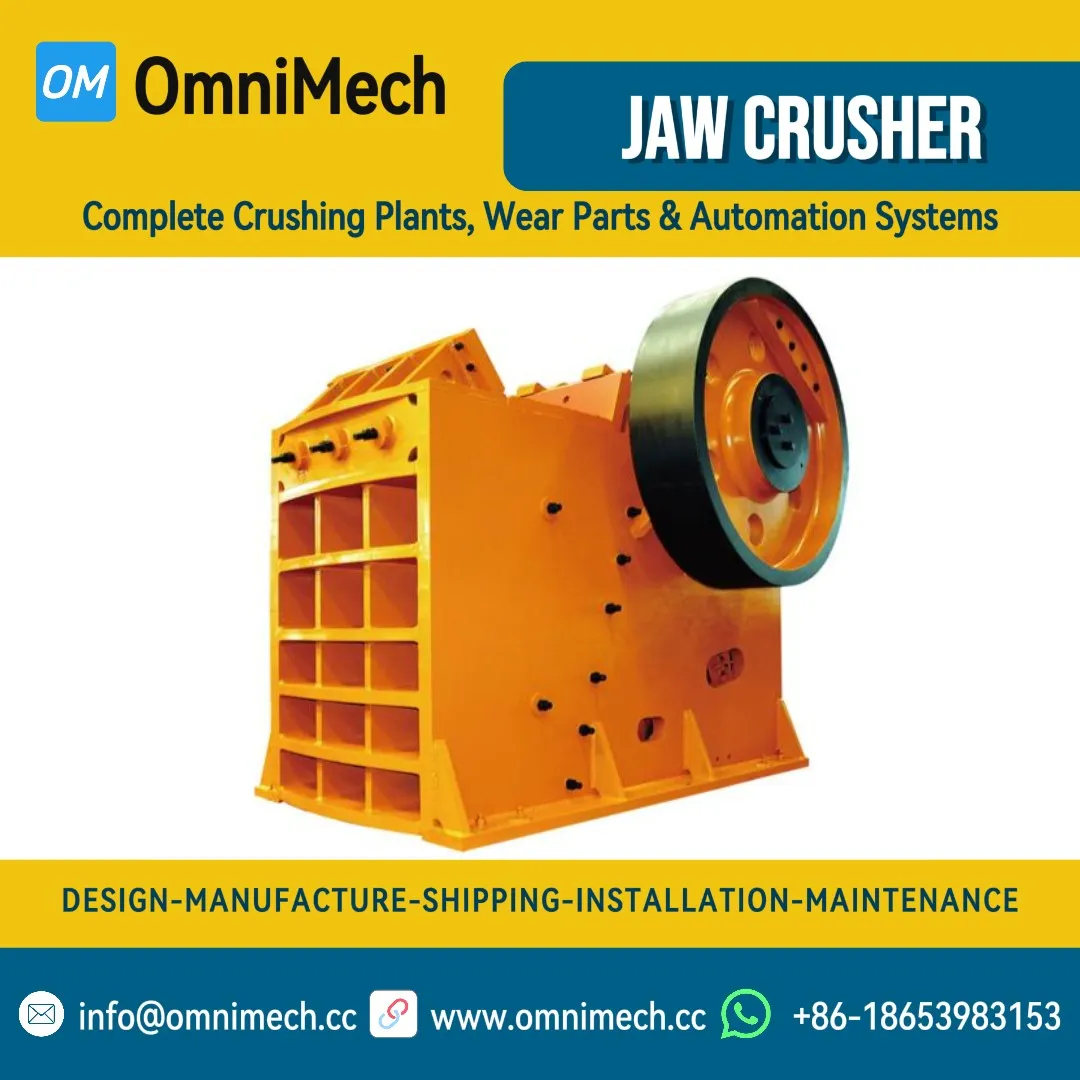
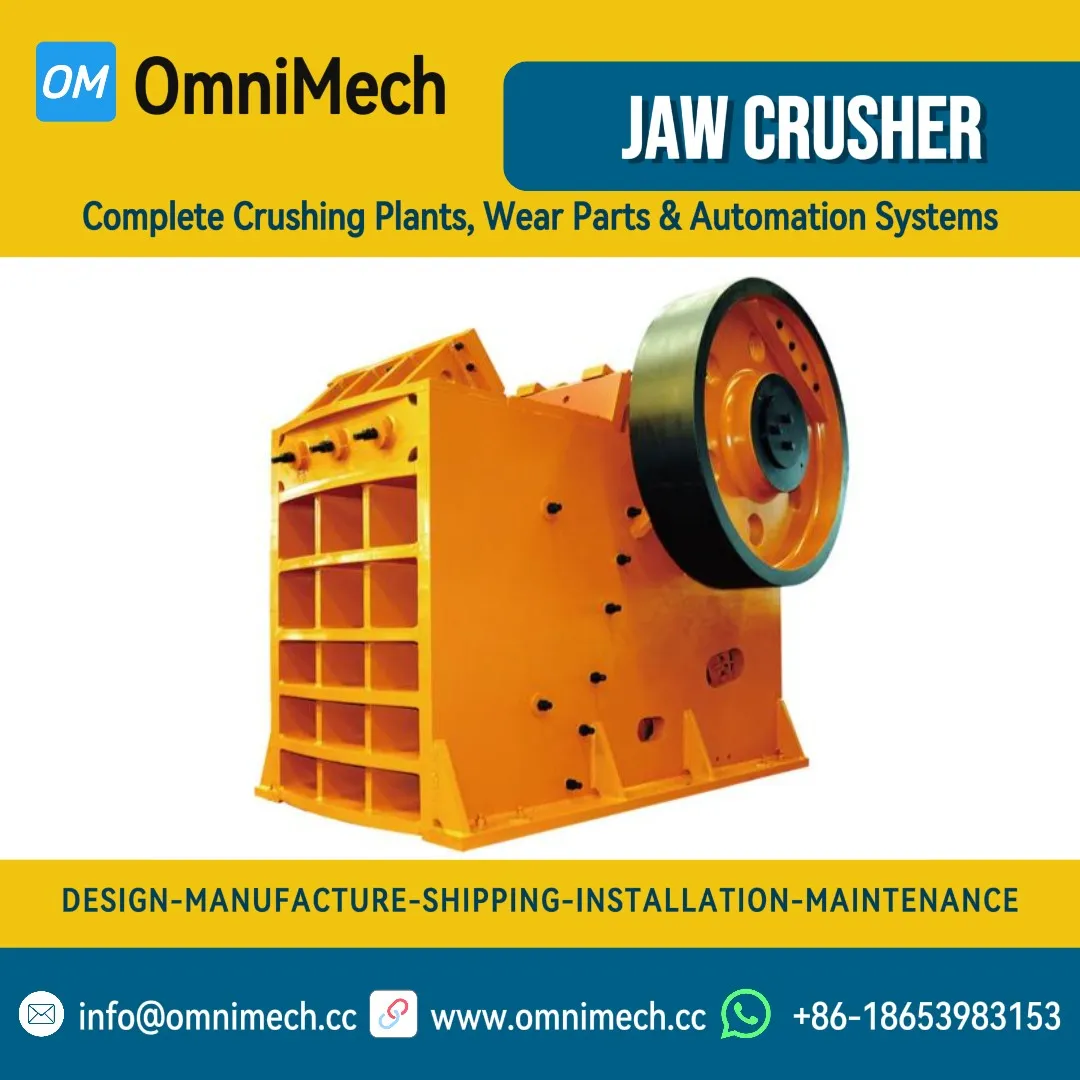
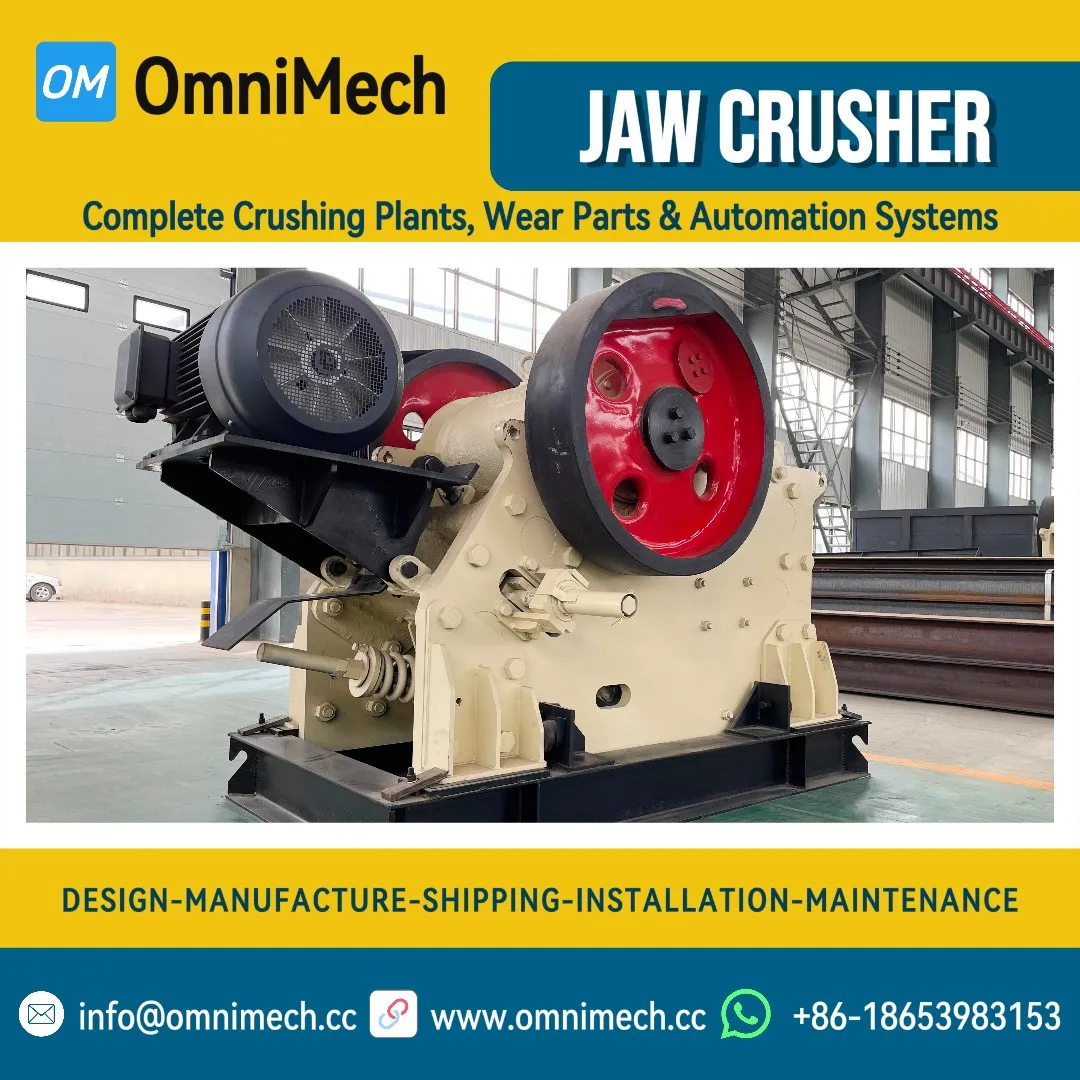
| 粗碎 | 颚式破碎机 | PE-750×1060 | 进料口750×1060mm,CSS 80–180mm,110kW |
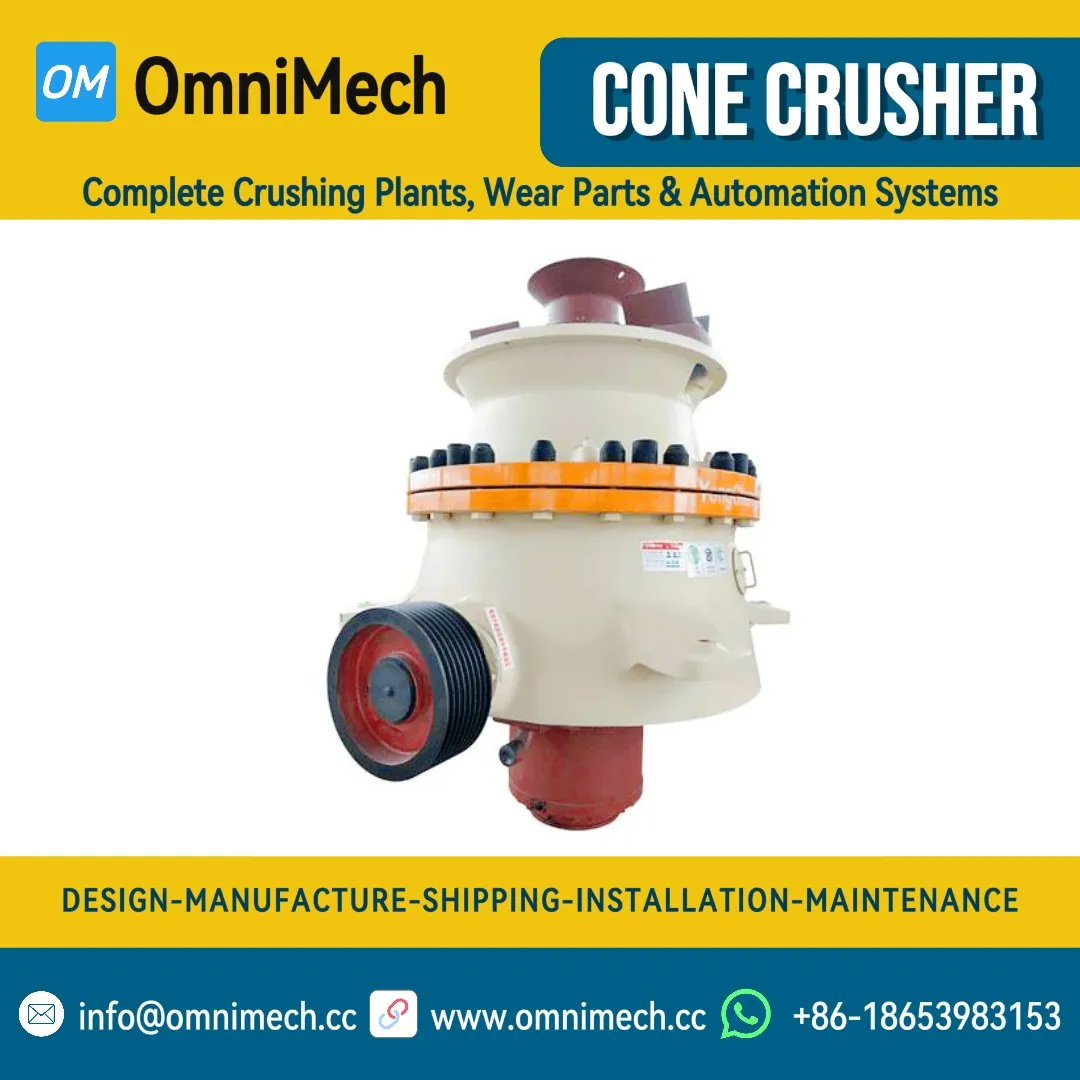
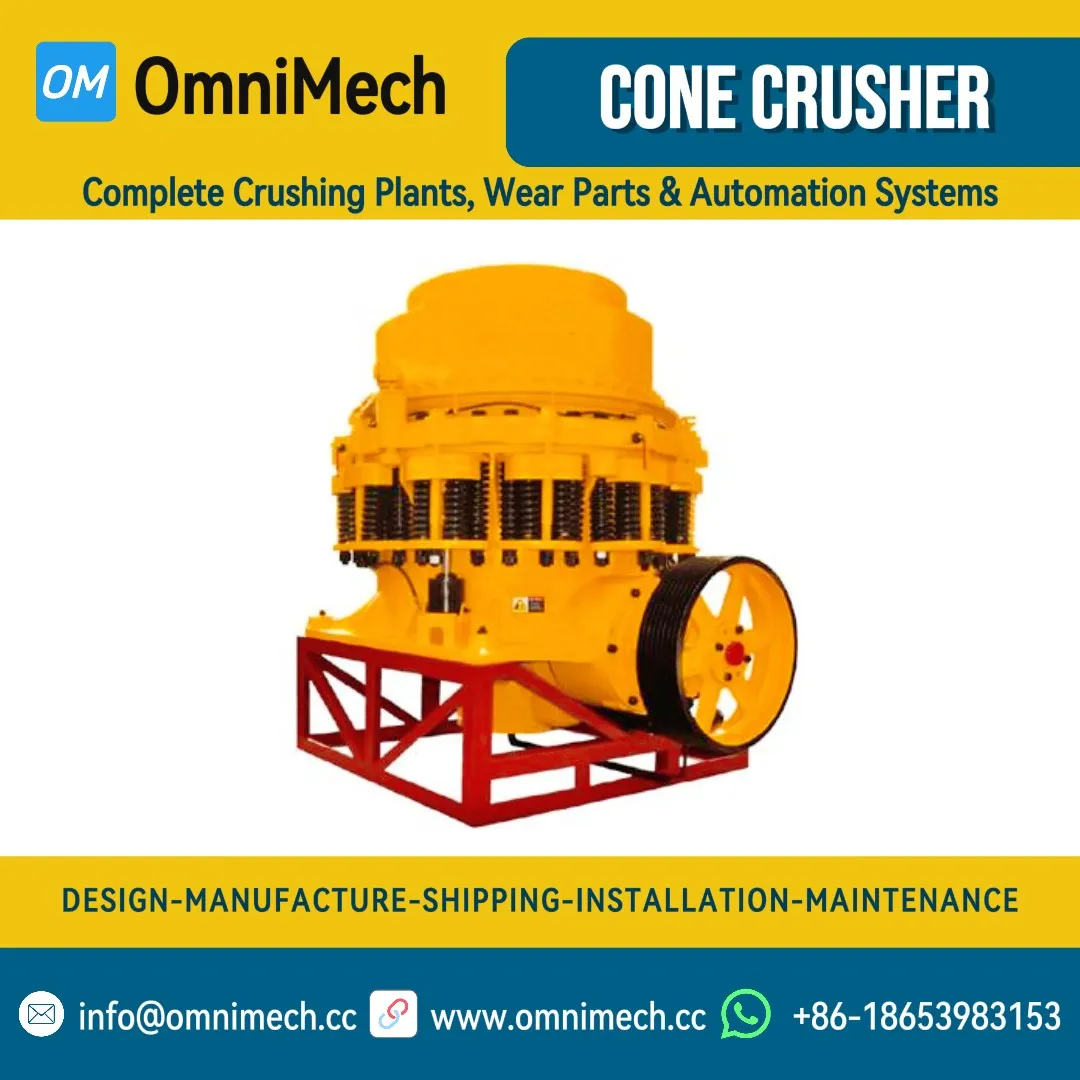
| 中碎 | 圆锥破碎机 | PYB-1750 | 粗腔型,CSS 25–50mm,160kW |
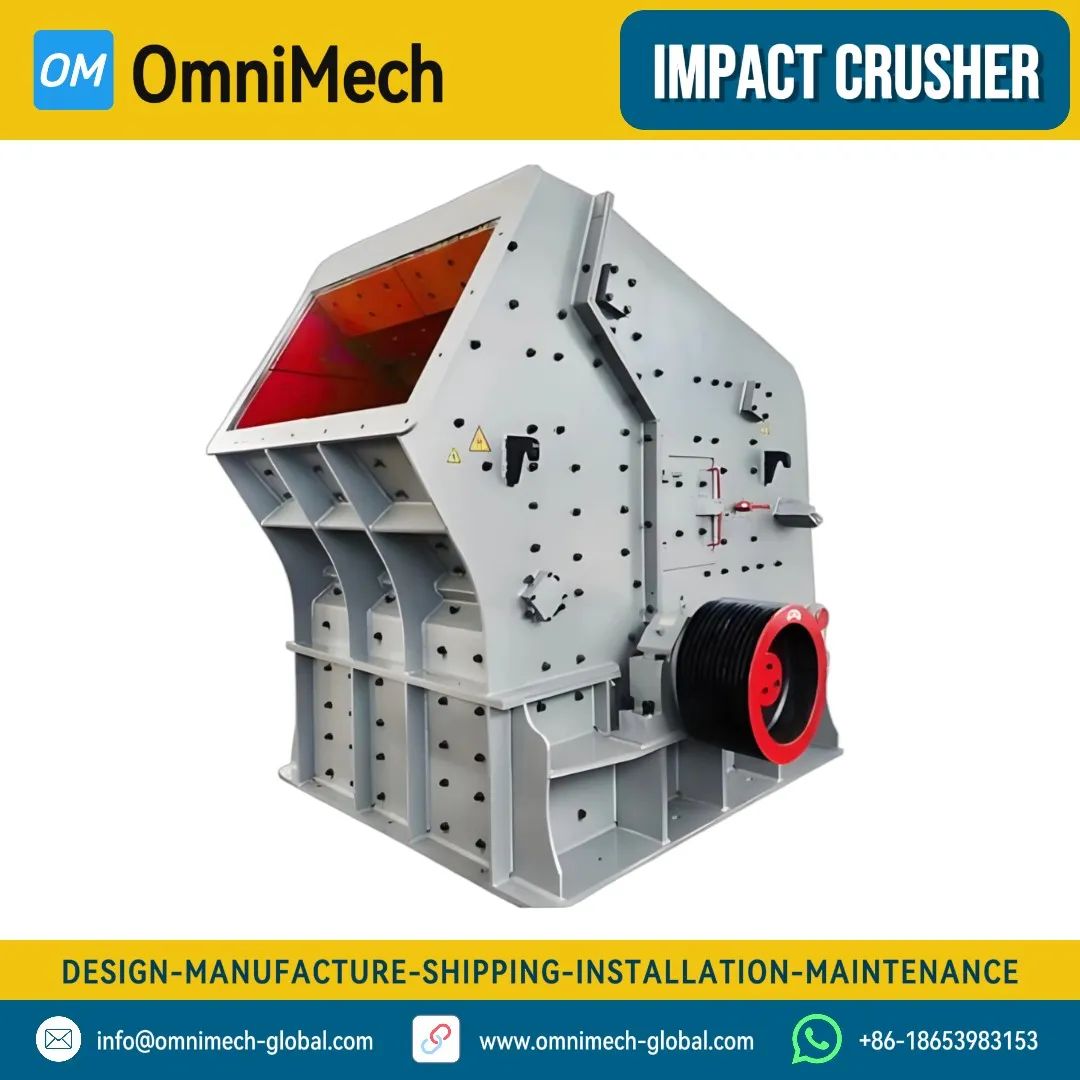
| 细碎 | 反击式破碎机 | PF-1320 | 给料≤350mm,3排板锤,250kW |
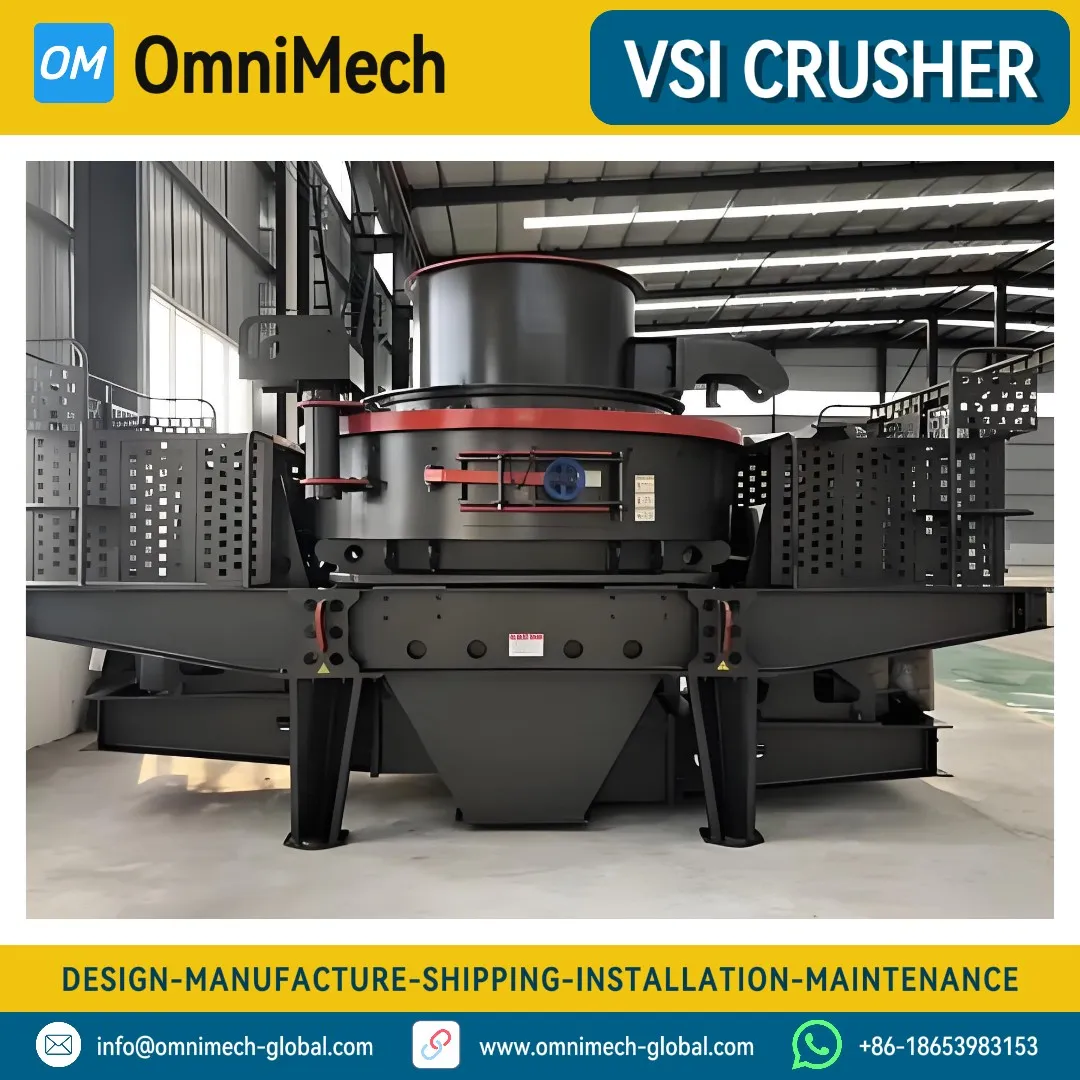
| 制砂 | VSI破碎机 | VSI-8500 | 转子Ø850mm,双电机2×90kW |
| 筛分 | 振动筛 | 3YK-2160 | 3层,20×6ft,聚氨酯筛板 |
| 筛分 | 振动筛 | 2YK-1545 | 2层,15×4.5ft,用于砂分级 |
工厂布局:紧凑多层设计
为适应35米宽阶地,我们设计了双层布置:
- 上层(标高+8m):粗碎颚式破碎机、缓冲仓和中碎圆锥破碎机
- 下层(标高0m):细碎反击式破碎机、VSI制砂机和两台振动筛
- 层间物料通过内衬橡胶的封闭溜槽转移,降低噪声和磨损
此布局比传统单层布置减少工厂占地面积45%。
湿度管理措施
应对马来西亚高降雨条件:
- 带排水系统的有盖给料仓,容量50吨
- 所有转接点橡胶内衬溜槽,防止物料粘结
- 加热振动筛面(筛框电伴热),防止湿条件下糊孔
- 粗碎排料处水喷雾系统,用于除尘而不过度润湿产品
- 聚氨酯筛板替代编织钢丝网——聚氨酯抗糊孔能力是钢丝网的10倍
电气控制系统
OmniMech提供完整电气控制系统,包括:
- 主配电板配1600kVA降压变压器(33kV至400V)
- **VFD(变频驱动)**用于所有破碎机电机的软启动和速度优化
- PLC控制系统(西门子S7-1200)配HMI触摸屏实现集中操作
- 负荷管理系统优化破碎机启动序列,防止功率需求峰值超过800kVA电网供应
- 远程监控通过云连接网关实现从客户办公室的实时性能跟踪
项目执行时间线
| 阶段 | 持续时间 | 活动 |
|---|---|---|
| 工程设计 | 第1–4周 | 工厂布局、结构设计、电气设计 |
| 制造 | 第5–16周 | 设备制造、质量检验、试运行 |
| 发运 | 第17–18周 | 从青岛到槟城的集装箱运输 |
| 土建 | 第5–20周 | 基础、钢结构、电缆桥架(与制造并行) |
| 安装 | 第19–24周 | 机械安装、电气接线、管道 |
| 调试 | 第25–26周 | 空载试运行、带载试运行、性能测试 |
| 培训 | 第27周 | 操作员和维护人员培训 |
项目总工期:27周(6.3个月)——按期交付。
运行结果
运行3个月后,工厂达到以下性能:
生产性能
- 实际产能:520–560 TPH(超过500 TPH目标4–12%)
- 可用率:92%(旧工厂为78%)
- 有效运行时间:平均每天14.7小时
产品质量
- 片状指数:平均17%(JKR限值:25%)
- 砂当量值:平均68%(JKR要求:>60%)
- 级配一致性:所有筛上在目标±3%内
- 退货率:前3个月为零(旧工厂8–12%退货率)
成本效率
- 能耗:2.8 kWh/吨(因VFD优化比同类工厂低15%)
- 耐磨件成本:$0.12/吨(反击式破碎机板锤是石灰石的主要成本项)
- 维护停机:平均每月8小时(比行业基准低30%)
环保
- 粉尘排放:工厂边界<5 mg/m³(符合马来西亚DOE标准)
- 噪声水平:距工厂50m处82 dB(A)(橡胶内衬和封闭溜槽显著降噪)
- 水循环:85%工艺水通过沉淀池系统循环
客户评价
“OmniMech兑现了他们的承诺——一座紧凑、高产能的工厂,适合我们具有挑战性的场地,并始终生产每次都能通过JKR规范的骨料。带远程监控的电气控制系统改变了我们的运营方式。我们可以从怡保的办公室跟踪生产和设备状态,无需驱车前往采石场。”
— 运营总监,马来西亚采石场客户
长期合作
成功调试后,OmniMech继续支持该客户:
- 备件供应:颚板、锥套、板锤和筛板在下单后15天内发货
- 年度检查:OmniMech工程师每年到现场进行全面的设备健康检查
- 远程监控支持:通过云连接监控系统7×24小时接入OmniMech技术团队
- 耐磨件优化:基于运行数据,我们建议从标准Mn13板锤切换到Mn18Cr2合金,板锤寿命从45天延长至70+天
结论
本项目展示了OmniMech提供完整、定制化破碎工厂解决方案的能力——从受限空间的紧凑布局到热带气候的湿度管理。马来西亚500+ TPH石灰石工厂自2023年四季度以来成功运行,持续超越性能目标并生产符合国家严格质量规范的骨料。
如果您的破碎作业面临类似挑战,请联系OmniMech获取免费评估和定制方案。